| 株式会社テクニカラー | |
|---|---|
| 住所 | 〒330-0064埼玉県さいたま市浦和区岸町6-8-13-2 |
| 電話 | 048-678-9107 |
3dプリンターで自動車部品はどこまで作れる?事例や材料選定で最短導入を実現
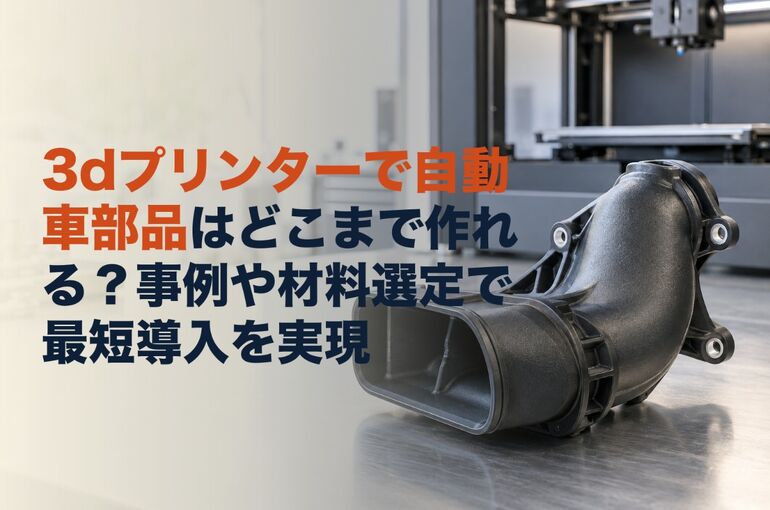
自動車部品を3Dプリンターで作りたいけれど、「どこまで実用か」「材料は何を選べば安全か」「外注と自社導入はどちらが得か」で迷っていませんか。近年は試作や治具だけでなく、内装トリムやダクト、ステー、ホルダーなど少量多品種の領域で成果が出ています。たとえば樹脂試作では、従来の切削・型手配に比べてリードタイムを数日単位で短縮し、設計反復の回数を増やしやすいのが強みです。
一方で、衝突安全や制動、ステアリングなどの安全関連、高温高圧部位は避ける判断が基本です。車内用途でも夏季の高温や紫外線を考慮し、ABSやASA、PC、ナイロン(PA/PA-CF)の耐熱・耐候・吸水特性を見極める必要があります。メーカー公開仕様や実測データに基づく材料選定と、試作→評価の手順を踏めば、品質とコストの両立がしやすくなります。
本まずは、作れる範囲と避けるべき基準を最初に明確化し、ムダな試行錯誤を減らしましょう。
自動車業界で広がる活用事例と導入効果を用途別に徹底解説
試作と設計検証で劇的短納期を実現!3dプリンターの自動車部品活用の最前線
複雑形状の試作は、削り出しや金型では日数とコストが膨らみます。そこで3dプリンターの自動車部品活用が加速しています。STLなどのデータから直接造形でき、治工具不要でリードタイムを大幅短縮できるのが強みです。寸法や勘合を素早く検証し、形状の微修正もデータ更新だけで反復可能です。形状自由度が高く中空・格子・一体化設計も容易なため、風洞前のエアロ模型やダクト試作、内装の意匠確認にも向きます。樹脂ではABSやPA、耐熱が必要ならPA12やPEEK系、ゴム様で機能試験をするならTPUを使い分けます。金属AMはアルミやマルエージング鋼で強度部品の試作に有効です。試作段階ではコストより時間が価値になり、週単位の検証サイクルを日単位に圧縮できます。
- 短納期:切削や外注金型の待ち時間を圧縮
- 設計反復:データ更新で即造形、試行錯誤が高速
- 自由度:内部流路や一体成形で性能検証が進む
短期間で仕様を固めたい開発では、車部品3dプリンターの導入が検証スピードを底上げします。
軽量化や形状自由度を叶える3dプリンターの自動車部品活用術
軽量化と高機能化を同時に狙うなら、AMの設計発想が武器になります。トポロジー最適化で不要材を削ぎ落とし、格子や中空の内部構造を造形して剛性と質量のバランスを最適化できます。ブラケットやマウントは一体化設計でボルト点数を減らし、組立時間や誤差要因を低減可能です。ダクトやインテークは内部流路の曲率や断面を自由に設計できるため、圧損低減や冷却効率の改善を狙えます。エアロパーツ検証では、3Dプリンターエアロ自作の模型で風洞前の気流確認が素早く行えます。材料選定も重要で、PA-CFなどの短繊維強化樹脂は比剛性と耐熱の両立に有効、金属系ならAlSi10Mgで軽量高剛性、ステンレスで耐食や耐熱を確保します。設計自由度を活かすため、初期からAM前提の肉厚・サポート・収縮を織り込むことが成功の近道です。
| 用途 | 有効な設計観点 | 代表材料/方式 |
|---|---|---|
| ブラケット類 | 一体化/位相最適化 | PA-CF/AlSi10Mg/SLS・金属AM |
| ダクト・流路 | 内部流路最適化/薄肉 | PA12/TPU/SLS・MJF |
| エアロ模型 | 表面性/形状追従 | ABS/PLA/FFF・SLA |
テーブルは代表例です。量産可否や安全部位適合は用途要件の確認が必要です。
現場改善を加速!検査治具や組立治具における3dプリンターの自動車部品の実力
現場の段取り替えや小変更は、治具の即応性が生産性を左右します。3dプリンターで治具を内製化すると、現物合わせの調整が当日中に可能になり、型費も不要です。ゲージ、位置決め、配索ガイド、カメラマウントなどは、軽量で作業者負荷を下げつつ、面当て形状で品質を安定させられます。摩耗部はインサートナットやブッシュを嵌めて耐久性を確保し、TPUでクッション、PA-CFで剛性部、SLAで高精度部のように役割で材料を分けると長持ちします。内製の強みはトライ&エラーの速さで、改善アイデアを翌日には形にできます。3Dプリンター自動車部品のうち治具は安全認証の制約が少なく、費用対効果が出やすい導入領域です。運用では図番や注意喚起を造形で刻印し、管理工数を抑えると継続的な効果が出ます。
- 要求機能の分解(保持・位置決め・保護)
- 材料と方式の選択(強度/精度/耐薬品)
- 標準部品とのハイブリッド化(ナット/ブッシュ)
- 造形方向と肉厚最適化で変形抑制
- 現場フィードバック反映で改良継続
番号手順で内製プロセスを標準化すると改善サイクルが回りやすくなります。
限定生産や旧車の復刻部品でも活躍!3dプリンターの自動車部品の価値と注意点
生産終了で入手困難になった小物や内装トリムは、廃盤部品製作の選択肢として3Dプリントが役立ちます。少量多品種に強く、金型なしで必要数だけ生産できるため、旧車部品製作やレストア3Dプリンタ用途で費用対効果が出やすいです。破損品から3Dデータを起こす際は、スキャンと手修正を併用し、取付寸法とクリアランスを優先して設計します。車内PLAは高温環境に弱いため、夏場を考慮してABSやPETG、PA12、耐熱レジンなどの選択が無難です。意匠面はSLAやMJF後の塗装で質感を近づけられますが、強度や耐候は純正同等とは限りません。保安部品や構造部位は法規や認証の対象であり、純正代替としての使用可否を事前確認してください。模型・ミニカー領域では、愛車フィギュア化や3Dプリンター車模型の制作、内装ガーニッシュのワンオフ再現なども人気です。3Dプリンターエアロパーツの本装着はリスクがあるため、まずは仮合わせや型取り用のマスターとしての活用が現実的です。
方式で選ぶ3dプリンターの自動車部品の最適解!現場で差がつく選定ポイント
樹脂中心のFFFやSLAやSLSを使い分ける3dプリンターの自動車部品活用法
3Dプリントで自動車の試作やパーツ製作を加速させるコツは、寸法精度・表面性・耐熱・コストのバランスで方式を割り当てることです。外観評価が要る内装カバーはSLA、ダクトやホルダーのような実用樹脂パーツはSLS、短納期で大型の治具はFFFといった考え方が有効です。車部品3dプリンター活用では、必要強度(面内・等方性)とフィラメントや粉末材料の特性を明確化すると迷いません。例えば車内PLAは手軽ですが耐熱が不足しがちで、ABSやPETG、ナイロン(PA)を検討すると実用温度域が広がります。旧車部品製作やレストア3Dプリンタ用途なら形状自由度を活かしつつ、後加工と塗装も前提に設計することで、廃盤部品製作の再現性を高められます。
- SLAは高精細・高い表面性、塗装前提の外装小物やスイッチ周りに好適
- SLSは等方的強度と耐久性、ダクトやブラケットなど機能部品に適合
- FFFは大型・低コスト・短納期、治具やプロトタイプ筐体で威力
補足として、3Dプリンター車模型や愛車フィギュア化はSLAの造形美が活き、実働パーツはSLS/FFFの堅実さが活きます。
FFFで叶える大型3dプリンターの自動車部品!強みと限界を知る
FFFは樹脂フィラメントを溶かして積層する方式で、造形サイズの自由度とコスト適性が大きな魅力です。大型3dプリンターの自動車部品、例えば治具、型、インテーク試作、簡易エアロの原型などにフィットします。迅速な設計変更と短いリードタイムで、プロトから次の試作へテンポよく進められます。一方で課題は反り(熱収縮)と層間強度です。対策はビルドチャンバー加熱、ラフトやブリムの併用、ABS/ASAではエンクロージャと適正冷却、繊維強化PETGやPAでの補強、積層方向の最適化が有効です。車内での耐熱はガラス転移温度が目安になり、PLAは高温に弱いためダッシュ周りなどには不向きです。外観を重視する場合はサンディングとプラサフで塗装下地を整えると、3Dプリンタ特有の段差を隠せます。3dプリンター壊れた部品の応急再現にも有用ですが、荷重や安全に関わる箇所は避け、設計上の肉厚・リブ追加で強度設計を行いましょう。
SLAやSLSで高精細・高強度な3dプリンターの自動車部品を実現
SLAは光造形で非常に滑らかな表面と微細形状の再現が強みです。スイッチベゼル、エンブレム原型、ダッシュボード周辺の外観試作、愛車3Dプリンター車模型の高品位ボディなど、見た目を突き詰める用途で活躍します。耐熱や靭性はレジン選定で向上でき、塗装の乗りも良好です。SLSは粉末焼結で等方的な機械特性と高い寸法安定性を持ち、ダクト、ホルダー、スナップフィット部品のような実動パーツに向きます。サポート不要のため複雑な内部形状や一体化設計がしやすく、軽量かつ頑丈な構造を実現できます。自動車部品3Dプリンター活用で量産手前の機能検証や限定ロットに強く、旧車部品製作の置き換えでも再現性の高い寸法・耐久を得やすいのが利点です。コスト面はSLAが中、SLSが中〜高のレンジで、外観=SLA、機能=SLSという役割分担が判断の近道です。
- SLAは表面性・意匠性最優先のパーツで価値を発揮
- SLSは機能性・耐久性と一体化設計で軽量化に寄与
- 後加工(バレル、塗装)で量感と質感を底上げ
補足として、3Dプリンターエアロ自作の最終型はSLSやCFRナイロンで剛性を担保し、金型レスの試作サイクルを短縮できます。
金属3Dプリンターが真価を発揮!自動車部品で選ばれる条件とは
金属3Dプリンターは高温・高強度・中空一体化による軽量が同時に求められる自動車パーツで力を発揮します。ターボ周辺の耐熱ブラケット、冷却流路を内部最適化した一体化マニホールド、トポロジー最適化したサスペンション部材などで評価が進んでいます。採用判断では、必要強度(引張・疲労)と温度域、肉厚・最小壁厚、後加工(機械加工・熱処理・HIP)、検査(寸法・X線CT)をチェックします。数量は少量多品種で優位性が高く、溶接や組立を削減できれば総コストの逆転が見込めます。安全部位は認証や材料証明が前提で、設計段階から造形方向・サポート除去性を織り込むことが重要です。旧車の廃盤部品入手が難しい金属小物は、機械加工とAMのハイブリッドで再現性とコストを両立しやすく、レストア3Dプリンタ用途の有効解となります。
| 判断軸 | 金属AMで重視する観点 | 現場でのチェック |
|---|---|---|
| 強度・温度 | 耐熱合金や析出硬化材の適合 | 試験片での引張・硬度・疲労 |
| 形状最適化 | 中空・ラティスで軽量化 | 流体/構造シミュ連携 |
| 後加工 | 仕上げ加工・熱処理 | 基準面の確保、加工余肉 |
| 品質保証 | 寸法/内部欠陥の管理 | CT・NDT・材料証明 |
番号順で検討すると迷いません。
- 機能要件(耐熱・強度・寿命)を定義する
- 造形方式と材料の候補を絞る
- 造形方向とサポート方針を決める
- 後加工と検査の計画を作る
- 試作→検証→量産トライの順で進める
材料で決める耐熱や耐候や耐薬品の基準!3dプリンターの自動車部品の適合性を徹底比較
樹脂材料の選び方と代表例を一挙解説!3dプリンターの自動車部品に最適なマテリアルとは
3dプリンターの自動車部品では、樹脂の物性が適合性を大きく左右します。ABSは汎用性が高く、内装クリップやホルダーの試作に向きますが、耐候性は弱めです。ASAはABSに近い加工性で耐UVと耐候に優れ、外装の小型トリムやエンブレム台座に使いやすい選択です。PCは高い耐熱と剛性が特長で、車内高温環境でのブラケットやダクト試作に重宝します。PA(ナイロン)は耐摩耗と耐薬品に比較的強く、ヒンジやベアリングハウジング用途に適合します。PA-CFはカーボン繊維で高剛性・低クリープを実現し、治具や軽量ブラケットに有効ですが、ノズル摩耗と層間割れに注意が必要です。TPUは柔軟で耐振動に強く、防振パッドやケーブルブーツに役立ちます。光造形レジンは高精細で内装スイッチの意匠試作に最適ですが、耐候・耐衝撃は限定的です。材料は「温度・薬品・日射」の3条件で選ぶと失敗が減ります。
- ABS/ASAは内外装の小型パーツ向け、ASAは屋外に強い
- PC/PCブレンドは高温域の保持具やダクトに有利
- PA/PA-CFは摺動・高剛性治具、吸水と割れに要対策
- TPUは防振・シール用途、形状自由度を活かせる
短納期の試作や少量製作では、材料と造形方式の相性も合わせて検討しましょう。
車内温度や日射で差がつく!3dプリンターの自動車部品フィラメント劣化メカニズム
自動車の車内やエンジン周辺は、夏季に70~90度まで上がることがあります。ガラス転移温度(Tg)を超えると軟化や変形が起きやすいため、ABSやPLA系は直射や高温で寸法安定性を失いやすい一方、PCやPEI系は余裕が大きい傾向です。日射による紫外線はポリマー主鎖の切断を進め、黄変や脆化を誘発します。ASAや耐候グレードはUV吸収剤や耐候安定剤を含み、屋外での劣化を抑制します。またPA系は吸水で膨潤し寸法変化や層間強度低下が起きるため、乾燥保管や成形前乾燥、クリアコートでの吸水バリアが有効です。燃料、オイル、クーラント、洗浄剤への耐性も見落とせません。評価時は、想定温度と薬品の接触時間、直射の有無を組み合わせてリスクを洗い出すと、3dプリント自動車部品のトラブルを事前に予防できます。
| 判断軸 | 重要ポイント | 推奨例 |
|---|---|---|
| 温度(Tg/耐熱) | 高温軟化とクリープ回避 | PC、PA66、耐熱グレード |
| 日射・UV | 黄変・脆化の抑制 | ASA、UV安定化樹脂 |
| 吸水・湿度 | 寸法変化と層間強度低下 | 乾燥管理のPA、表面コート |
| 薬品接触 | 溶解・応力割れ対策 | PA、PP系、耐薬品グレード |
用途ごとに最も厳しい条件から材料を逆算すると、余裕設計が可能になります。
金属材料の候補と使い分けを徹底解説!3dプリンターの自動車部品選定ガイド
金属AMは、強度と耐熱が必要な自動車の試作や限定生産で威力を発揮します。アルミ(AlSi10Mgなど)は軽量・熱伝導に優れ、ヒートシンクやブラケットで肉抜き設計と相性良好です。ステンレス(316L/17-4PH)は耐食・強度のバランスが良く、排気系治具やセンサー台座に適します。チタン(Ti-6Al-4V)は比強度と耐食が高く、モータースポーツの軽量パーツに有力ですが、コストと後加工の難度は上がります。インコネル(625/718)は高温強度・酸化耐性に優れ、ターボ周りの治具や耐熱ブラケットに向きます。いずれもサポート除去、熱処理・HIP・機械加工が前提となるため、設計段階で肉厚均一化や応力低減形状を意識しましょう。3Dプリンター自動車部品の金属選定は、温度域、荷重パターン、腐食環境、必要公差を明確化し、造形方向と後加工余肉を設ける段取りが成功の近道です。
- 使用温度・荷重・薬品条件を定義する
- 候補材(Al/SS/Ti/インコネル)を性能とコストで絞る
- 造形方向とサポート位置を設計に織り込む
- 熱処理と機械加工の公差計画を先に決める
- 試作で検証し、必要なら肉薄・トポロジー最適化を反映する
上流で要件を定量化し、後工程を見越した形状最適化を行うと、品質とコストのバランスが取りやすくなります。
3Dプリンターの仕上げ革命
SmoothXの解説資料はこちら
※わずか数分で「積層痕」が消える工程を公開中
※今夏販売予定(先行情報を随時公開)
表面処理システムSmoothXを使った実際のサンプルをXにて随時更新中!
最新事例を見る
3Dプリントをご依頼検討の方はこちらをご参考ください。
| 株式会社テクニカラー | |
|---|---|
| 住所 | 〒330-0064埼玉県さいたま市浦和区岸町6-8-13-2 |
| 電話 | 048-678-9107 |
会社概要
会社名・・・株式会社テクニカラー
所在地・・・〒330-0064 埼玉県さいたま市浦和区岸町6-8-13-2
電話番号・・・048-678-9107

