| 株式会社テクニカラー | |
|---|---|
| 住所 | 〒330-0064埼玉県さいたま市浦和区岸町6-8-13-2 |
| 電話 | 048-678-9107 |
3Dプリンターで家具を作る!素材や強度やコストを知って安心作成
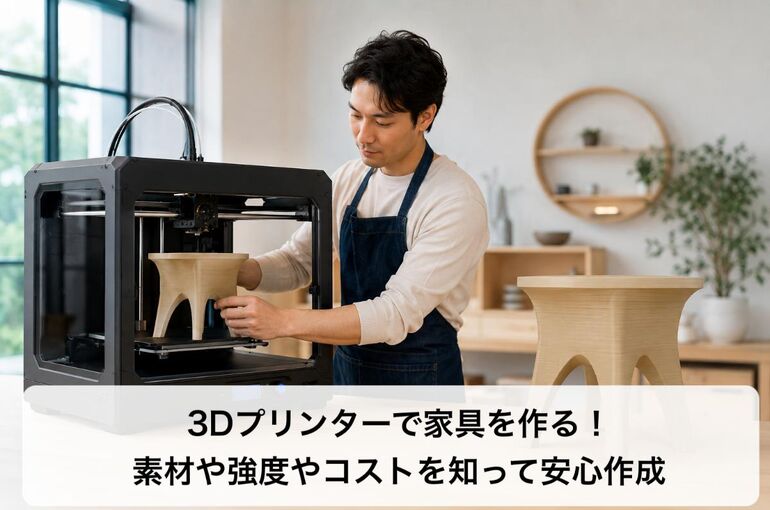
家具づくりに3dプリンターを活用すると、「欲しい形を欲しい数だけ」短時間で実現できるのが大きな魅力です。小型収納や棚受けなどは、PLAやPETGといったプラスチック素材で層高0.2mm・インフィル30%前後でも実用的な強度が得やすく、材料費も1パーツあたり数百円台に収まる場合がほとんどです。一方で、椅子やテーブル脚など荷重がかかる部品は、層間強度や耐熱設計が不十分だと破損リスクが高まります。
まずは小型棚受けから始めて、強度設計やコスト最適化のコツを押さえれば、より大型の家具にも応用が可能です。設計→造形→後加工→組立の一連の工程を、具体例や数値とともにガイドします。
3Dプリンターの仕上げ革命
SmoothXの解説資料はこちら
※わずか数分で「積層痕」が消える工程を公開中
※今夏販売予定(先行情報を随時公開)
表面処理システムSmoothXを使った実際のサンプルをXにて随時更新中!
最新事例を見る
3Dプリントをご依頼検討の方はこちらをご参考ください。
3dプリンターと家具の相性を具体例で理解しよう!実践アイデアと活用ポイント
3dプリンターは立体造形の自由度が非常に高く、家具の設計や小物パーツの作成にぴったりです。特に棚受けや引き出し用スライダー、ケーブルマネジメントなどの細かな部品は、デザインの微調整や反復印刷が素早くできるため、日常利用に直結します。素材はPLAやPETGなどのプラスチック樹脂フィラメントが一般的で、家庭向けのプリンターでも安定した造形が可能です。設計はTinkercadやFusion360といったソフトウェアで始めやすく、立体の次元理解を深めながら寸法の最適化を進められます。家具3dプリンターの活用は、まず既製品の補修やカスタマイズからスタートするのが現実的です。植物廃棄物を活用した3dプリンター家具に興味がある場合は、木粉配合などの材料仕様を確認し、ノズル径や温度設定が対応可能かを事前に把握しておくと失敗が減ります。ミニチュア家具を試作し、プロポーションを検証してから実寸へ拡大する流れも有効です。
家具を3dプリンターで作るときのメリットと限界を用途別に徹底解説
3dプリンター家具づくりの強みは、少量多品種の作成や寸法の個別最適化がしやすい点です。たとえば壁面に合わせた棚受け、家電に沿う配線カバー、引き戸のガイドなどは、短時間で反復試作が可能で設置場所にぴったり合わせられます。一方で限界も明確です。大型一体物はビルドボリュームに制約があり、層間方向の強度が金属や無垢材に比べると相対的に低く、荷重部品は設計と素材選定が不可欠です。PLAは造形しやすい反面、熱変形しやすいので高温環境の家具には向きません。PETGは耐衝撃性と耐水性が高く、屋内の実用品に適しています。ABSは耐熱性に優れますが、反り対策が必要です。植物廃棄物を原料に含むフィラメントは質感が良く、見た目の表現に強みがありますが、ノズル詰まりの回避には径や温度管理が求められます。3dプリンターの方式やスライサー設定、造形方向の工夫によって実用レベルの強度を得やすくなります。
小型収納や棚受けを3dプリンターで作る強みとコスト最適化のコツ
小物収納や棚受けは、インフィル20〜35%と壁厚2〜4本でコストと強度のバランスが良い用途です。一般的なデスクトップ機のビルドボリュームで十分対応でき、1パーツあたりの印刷時間は2〜6時間が目安となります。層高0.2mmを基準にすると表面品質と時間効率を両立しやすく、荷重がかかる面は造形方向を変えて層間剥離を抑えます。PETGを使うと棚受けの耐衝撃性が向上し、ねじ座面は周回数を増やして座繰り補強を行うと割れにくくなります。木ネジの座面には真円のボス形状を設け、M4〜M6の真鍮インサートを採用すると着脱に強くなります。コストは材料と時間で決まり、外形の肉盗みやリブ構造によって材料を最大20〜30%削減しやすくなります。以下のポイントを意識すると無駄を減らせます。
- 力の流れに沿ったリブ配置で必要箇所だけ厚みを増やす
- ブリッジ短縮のために面を分割しサポート材を削減する
- プラスチックフィラメントのまとめ買いで単価を下げる
造形サイズが設計に与える影響と分割構造のアイデア集
3dプリンターのビルドボリュームは設計における自由度を大きく左右します。大きな家具を一体で作れない場合は分割設計が重要となり、接合部の形状や公差が品質を決定します。ジョイントはダブテール、ほぞ風、十字スリットなどが扱いやすく、接着やボルト固定と併用することで信頼性が高まります。以下に目的別の分割と素材選定のヒントをまとめます。
| 設計対象 | 推奨分割・ジョイント | 推奨素材 | ポイント |
|---|---|---|---|
| 棚板エッジ | ダブテール+接着 | PETG | 反りを抑え、エッジ補強でたわみ低減 |
| テーブル脚 | 円筒分割+金属芯 | ナイロン/PETG | 金属ロッド併用で座屈に対応 |
| 取手・ノブ | 一体印刷+ねじ芯 | PLA/PETG | インサートで着脱耐久を確保 |
| ミニチュア家具 | 一体印刷 | PLA | 試作でプロポーション検証に便利 |
| 植物廃棄物配合外装 | パネル分割+爪固定 | 木粉配合PLA | 見た目重視、ノズル径0.6mm以上で詰まり回避 |
分割後の組み立て精度を保つには、差し込み代0.1〜0.3mmのクリアランスを目安にし、造形方向をそろえて収縮差を抑えると調整が少なく済みます。番号リストの流れで作業を進めると迷いが減ります。
- 用途と荷重を整理し、金属や木材との併用可否を決める
- ジョイント形状とクリアランスを仮決めして小片で試験印刷する
- 素材選定とスライサー設定(層高/インフィル/壁厚)を固定する
- 実寸に拡大して分割し、接合部だけを先に検証する
- 本印刷と段階的な荷重確認で仕上げ精度と安全性を見直す
家具づくりに最適な3dプリンターを選ぶ!比較のポイント完全ガイド
造形サイズやノズル径、加熱ベッドで最適な用途を見極める方法
家具向けにプリンターの選定を行う場合、まずはビルド体積とノズル径、そして加熱ベッドの仕様をセットでチェックすることが大切です。大きな棚板や脚を一体で作成したい場合は300mm級以上の造形エリアが有利ですが、同時に剛性の高いフレームと安定した送り機構が必要です。ノズル径は0.4mmが一般的ですが、家具パーツでは0.6〜0.8mmを選ぶと積層時間の短縮と強度確保がしやすくなります。一方で細部の表現は荒くなるため、意匠部分は0.4mmノズルで印刷した別ピースに分けると良いでしょう。反り対策には加熱ベッドの温度ムラと初層の密着が重要です。ベッドレベリングの自動化、PEIシートや適切な糊、ラフト活用も効果的です。家具設計時に肉厚、インフィル、リブの配置を考慮すれば、後工程の仕上げもスムーズになり、塗装や組立の完成度も上がります。
- ビルド体積が大きい場合はフレーム剛性と送り精度を重視
- 0.6mm以上のノズルで強度と時短、意匠は別パーツ化
- 加熱ベッドの均一性と初層密着で反りを抑制
分割造形に強い精度重視の3dプリンター構成を選ぶコツ
分割造形を前提に家具をデザインする場合、接合部の合いが品質を大きく左右します。ここではレイヤー高さの再現性、リトラクション挙動、XY平面の直交精度をチェックします。レイヤー高さは0.2mm前後が安定しますが、Zスクリューのバックラッシュやベルトの張りで再現性が変動することがあります。定期的な校正やガイドの清掃は必須です。細長いダボやホゾ形状はリトラクションの安定が前提で、オーズ(糸引き)を抑えるには温度を適正化し、加速・ジャーク設定を過度に上げないことが重要です。接合時に公差を吸収しやすいよう、テーパーや面取り、スナップ代を設計に取り入れると実装が楽になります。最後にスライサーのプレビューで外周優先と壁数増加を選択し、外形寸法の一貫性を確保すると、分割パーツの段差や隙間が目立ちにくくなります。3dプリンター家具の成功は、精度指向の細かな積み重ねの結果です。
- レイヤー高さ0.2mm基準でZの再現性を点検
- リトラクションと温度最適化で糸引き抑制
- 外周優先・壁数強化で合わせ面の直進性を確保
大型パーツ作りに最適な吐出安定と温度管理のチェックリスト
大型パーツは長時間造形になりやすく、吐出の安定と温度管理が印刷結果を左右します。高流量ホットエンドは0.6〜0.8mmノズルでの押し出しを支え、詰まりやアンダー押出を減らします。設計や開発の動向では、オールメタルヒートブレイクが温度耐性とメンテナンス性で優位とされています。ヒートベッドは中心と端で温度差が生じやすいため、温度均一性を実測(赤外線温度計など)し、端部の反りを予防します。冷却ファンは過剰でも不足でも層間強度を損ねるため、素材別の風量プロファイルを用意すると安定します。さらに、長時間運転時はプラスチックフィラメントの吸湿対策も重要です。ナイロンやPETGは乾燥ボックスを併用することで糸引きが減り、表面のピンホールも低減します。家具作りに3dプリンターを活用する場合、停電復帰やフィラメント切れ検知などの機能が歩留まりを高めます。
| 確認項目 | 目安/ポイント | 期待できる効果 |
|---|---|---|
| ホットエンド | 高流量対応・オールメタル | 太ノズル時の吐出安定 |
| ベッド温度 | 端部と中心の差を縮小 | 反りと剥離の抑制 |
| 冷却設定 | 素材別に風量最適化 | 層間強度と表面の両立 |
| 連続運転機能 | 停電復帰・切れ検知 | 失敗リスクの低減 |
上記の観点を事前に点検するだけで、造形の歩留まりと外観品質が安定します。
ミニチュア家具から実寸家具へ!設計データを上手に拡張する方法
ミニチュア家具のデータを実寸へ拡張するときの肝は、スケール変更に伴う強度と機能の再設計です。単純拡大では肉厚やクリアランスが破綻しやすく、3dプリンター家具としての実用性が下がります。まずはデザインと設計の意図を整理し、荷重の流れ、面外曲げ、座面や棚板のたわみを評価します。材料の物性(PLAやPETGなどの樹脂)とプリント方向での弱点を踏まえ、リブ追加やフィレット半径の見直しを行うと安全率を確保しやすいです。無料データを使う場合も、開発元の注意点を読み、ジョイント方式とネジ基準を自分のフィラメントやスライサー設定に合わせて補正してください。家具3dプリンタ活用時は、設計の階層化(部材分割)と後加工の前提が成功の分かれ目です。プラスチックの特性を意識してデータを拡張することが、実用的な家具づくりのコツです。
無料データを活かしたスケール変更&肉厚最適化の実践テクニック
無料配布のミニチュア家具データを拡大する際は、まず等倍拡大ではなく機能寸法を基準にしたリモデリングが有効です。拡大で過剰になる肉厚は軽量化の敵になり、逆に薄肉は座面や棚に座荷重が入った瞬間に破断を招きます。ポイントは三つです。1つ目は壁厚の下限を材料ごとに設定することです。PLAなら2.4〜3.2mm程度から検討し、要所はリブ追加で補強します。2つ目はフィレット半径の拡大です。コーナー応力集中を避け、面外曲げが入る脚部やジョイント部で破損を抑えます。3つ目はダボとネジの基準寸法を見直すことです。樹脂同士の圧入ダボは外径に対して−0.1〜−0.3mmの干渉を目安にし、金属ねじは下穴と座繰りの公差を明確化します。これらを行うと、無料データでも実寸利用に耐える強度と組立性を両立できます。いずれもプラスチックの加工性を活かしたテクニックです。
- 壁厚は最小2.4mm以上を起点に要所で増やす
- フィレットを大きめにして応力分散を優先
- ダボ径とネジ下穴は樹脂の収縮を見越して微調整
上記の調整を前提に、強度の要はジョイント部だと意識すると全体設計が安定します。プラスチックの伸縮や剛性の特徴を考慮して最適化しましょう。
スライサー設定でスケール補正&クリアランス管理の極意
拡大モデルの合否はスライサーの設定で大きく変わります。重要なのはスケール微補正、積層収縮の見込み、クリアランスの一貫管理です。まず、インターフェース部品は全体スケールではなくXYのみ±0.5〜1.0%の補正を検討します。これは樹脂の収縮傾向(材料・温度・冷却)がXYに強く出るためです。次に、層高は0.2mm前後を基準にし、外周を3〜5壁へ増やして面外強度を底上げします。インフィルはグリッドやキュービックで25〜40%を使い、局所的にモディファイアで補強すると荷重点に効きます。ヒートベッド温度とファンは反りと積層割れのバランスを見て最適化し、穴や差し込み部は±0.15〜0.35mmのクリアランスから試すと嵌合が安定します。最終的には試験片で公差表を作成し、パラメータを設計と一緒に版管理することが、再現性の高い造形とスムーズな組立につながります。プラスチック素材ごとに微調整し、より高精度な仕上がりを目指しましょう。
| 調整項目 | 推奨の考え方 | 目的 |
|---|---|---|
| XYスケール補正 | ±0.5〜1.0%で微修正 | 収縮・膨らみの均し |
| 壁数/層高 | 外周3〜5壁・0.2mm前後 | 曲げ・衝撃の耐性向上 |
| クリアランス | ±0.15〜0.35mmから検証 | 嵌合の確実化 |
| インフィル | 25〜40%+局所強化 | 剛性と重量の両立 |
表の考え方を基準に、実機テストで自分のプリンターと素材に最適化すると失敗率が下がります。
ジョイントや金属ねじを活用して3dプリンター家具の強度をアップ!
実寸の3dプリンター家具は、樹脂単体にせず金属要素を賢く混ぜると一気に実用域へ届きます。まずはインサートナットを検討します。加熱圧入で樹脂に埋め込む方式は、抜けやネジ山潰れを防ぎ、再分解性も高いです。荷重が高い脚や座面には貫通ボルト+座金でクランプ力を確保すると、クラック進展を抑えられます。ジョイントはせん断で受ける面積を増やす形状にし、L字やT字の結合部には溝+ダボ+ボルトの三層構成が有効です。座面固定では木材やアルミの補強板を併用し、樹脂部は形状保持と意匠を担わせると壊れにくくなります。プリント方向は荷重方向と直交しないよう配慮し、長尺部材は分割印刷+金属棒の芯入れでたわみを低減します。これらを実装すれば、デザインの自由度を損なわず、強度・メンテ性・交換性をバランスよく満たせます。プラスチック部品であっても金属と組み合わせることで、より堅牢な家具を作ることができます。
- インサートナットで反復締結に強くする
- 貫通ボルトと座金でクランプ力を安定化
- 補強板や芯材で座面と脚の変形を抑制
- プリント方向最適化で積層割れを回避
番号の順で検討すると、設計から組立、メンテまで一貫して強度設計が通ります。
3Dプリンターの仕上げ革命
SmoothXの解説資料はこちら
※わずか数分で「積層痕」が消える工程を公開中
※今夏販売予定(先行情報を随時公開)
表面処理システムSmoothXを使った実際のサンプルをXにて随時更新中!
最新事例を見る
3Dプリントをご依頼検討の方はこちらをご参考ください。
| 株式会社テクニカラー | |
|---|---|
| 住所 | 〒330-0064埼玉県さいたま市浦和区岸町6-8-13-2 |
| 電話 | 048-678-9107 |
会社概要
会社名・・・株式会社テクニカラー
所在地・・・〒330-0064 埼玉県さいたま市浦和区岸町6-8-13-2
電話番号・・・048-678-9107

